


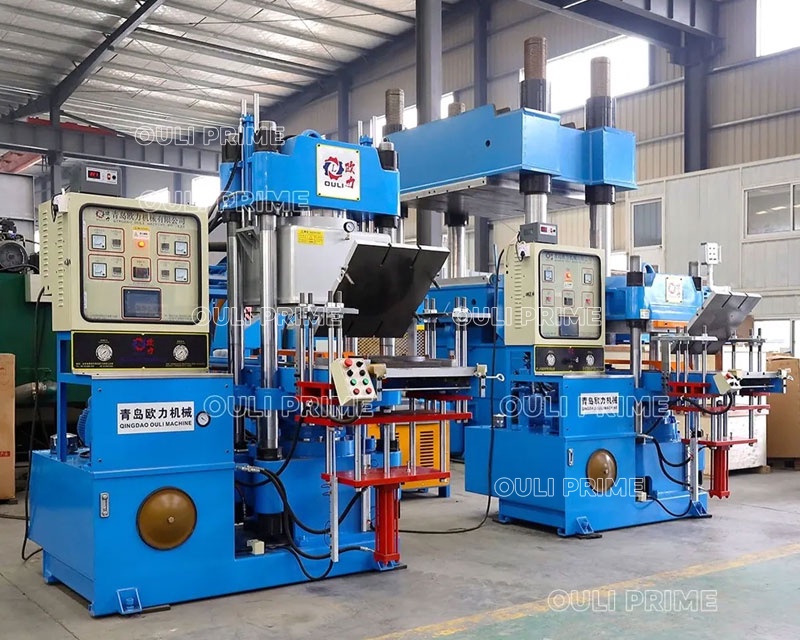
Al evaluar máquinas de moldeo de caucho para su línea de producción, la decisión rara vez se reduce únicamente al precio. Está considerando equipos que funcionarán durante años, por lo que factores como la uniformidad del calentamiento, la estabilidad hidráulica y la fiabilidad del sistema de control son tan importantes como el coste inicial.
Esto es lo que he aprendido tras pasar tiempo en plantas de producción y revisar especificaciones de equipos con equipos de compras a lo largo de los años.
Comprender los diferentes tipos de máquinas de moldeo de caucho
El término “máquina de moldeo de caucho” abarca varias categorías de equipos, y conocer las diferencias ayuda a delimitar considerablemente la búsqueda.
Las prensas de moldeo por compresión aplican calor y presión simultáneamente para dar forma a los compuestos de caucho dentro de una cavidad de molde. Este es el enfoque más directo y funciona bien para geometrías más simples y series de producción de gran volumen.
Las máquinas de moldeo por inyección precalientan el material de caucho antes de inyectarlo bajo presión en la cavidad del molde. Este método ofrece un mejor control del flujo de material y es adecuado para diseños de piezas más complejos.
Las prensas de moldeo al vacío combinan los principios de compresión con tecnología de vacío para eliminar el aire atrapado durante el proceso de vulcanización. Para aplicaciones que implican geometrías complejas o productos propensos a la retención de aire —como juntas tóricas, anillos de sellado, componentes de caucho médico o retenes de aceite para bastidores de automóviles—, el enfoque de vacío suele ofrecer resultados más uniformes. La función de vacío extrae el aire de la cavidad del molde antes y durante el ciclo de vulcanización, lo que reduce la porosidad y mejora el acabado superficial del producto final.
Parámetros técnicos clave que realmente importan
Al comparar cotizaciones de distintos fabricantes, estas son las especificaciones que afectan a su producción diaria:
La fuerza total de cierre, medida en toneladas, determina el tamaño máximo de molde que puede utilizar. Una prensa de 150 toneladas maneja moldes más pequeños de forma eficiente, mientras que una unidad de 500 toneladas ofrece posibilidades para series de producción más grandes. Sin embargo, el tonelaje no es la única consideración: las dimensiones de las placas también importan. Asegúrese de que las placas calefactoras sean lo suficientemente grandes para sus moldes, con cierto margen para futuras necesidades.
Laseparación entre placas (a veces denominada altura de apertura) determina el grosor máximo de los conjuntos de moldes. Los rangos típicos van de 250mm a 400mm, según el tamaño de la máquina. Si trabaja con moldes multicavidad o capas gruesas de aislamiento, necesitará una holgura adecuada.
El diámetro del pistón y la longitud de carrera afectan tanto al tiempo de ciclo como a la uniformidad de la presión. Los pistones más grandes proporcionan mayor fuerza, pero pueden responder más lentamente a los ajustes de presión. La longitud de carrera determina la rapidez con la que la placa puede abrirse y cerrarse, lo que afecta al rendimiento.
A continuación se ofrece una referencia rápida del rango de especificaciones típico para los distintos tamaños de máquina:
Sistema de calentamiento: donde la calidad se evidencia rápidamente
La distribución uniforme del calor es fundamental para una vulcanización homogénea. He visto demasiados problemas de producción que se remontaban a placas calefactoras que se deformaron tras unos cientos de ciclos térmicos. Busque placas calefactoras rectificadas con precisión a partir de acero de calidad y sometidas a tratamiento de nitruración para resistir la deformación bajo calentamiento y enfriamiento repetidos.
La tolerancia de paralelismo entre placas debe ser reducida —idealmente entre 0.05mm y 0.08mm— para garantizar una presión uniforme en toda la superficie del molde. Cuando las placas no son paralelas, se obtiene una profundidad de vulcanización desigual y mayores tasas de desperdicio.
La precisión del control de temperatura afecta directamente a la calidad del producto. Las máquinas con sistemas automáticos de temperatura constante basados en PLC mantienen los valores establecidos con mayor fiabilidad que los controles termostáticos manuales. Esta uniformidad es especialmente importante al procesar distintos compuestos de caucho —caucho natural, EPDM, cloropreno, silicona—, cada uno con requisitos específicos de temperatura de vulcanización.
Componentes hidráulicos y eléctricos: los factores de coste ocultos
El sistema hidráulico es el corazón de cualquier prensa de moldeo por compresión. La calidad de sus componentes influye tanto en el rendimiento como en los costes de mantenimiento a largo plazo de formas que no siempre son evidentes en una ficha técnica.
Los fabricantes de buena reputación suelen especificar componentes hidráulicos de marcas consolidadas. No se trata solo de prestigio: significa un abastecimiento más sencillo de piezas de repuesto e intervalos de servicio más previsibles. Cuando un sello falla después de 18 meses en lugar de 6, su presupuesto anual de mantenimiento cambia considerablemente.
El sistema de control eléctrico merece una atención similar. Los controladores basados en PLC de fabricantes consolidados proporcionan lógica programable para secuencias automatizadas —movimiento automático ascendente y descendente, escape automático, mantenimiento de presión, precalentamiento, temporización y funciones de alarma—. Este nivel de automatización reduce la dependencia del operador y produce resultados más repetibles lote tras lote.
Compruebe si el sistema permite alternar entre los modos manual y automático. Durante la puesta en marcha o al solucionar problemas con un molde atascado, el modo manual proporciona a los operadores control directo. Una vez que el proceso es estable, el modo automático garantiza la uniformidad entre turnos.
Materiales estructurales y calidad de fabricación
Las columnas estructurales que guían el movimiento de la placa suelen estar fabricadas en acero de medio carbono, templado y revenido para obtener resistencia, y posteriormente cromado para resistencia al desgaste. La dureza superficial en el rango HRC 55-58 es habitual para estos componentes. Las columnas correctamente tratadas térmicamente resisten la flexión bajo carga, lo que mantiene la alineación del molde durante miles de ciclos.
El émbolo o vástago que aplica presión al molde debe fabricarse con materiales de alta dureza superficial y buenas características de resistencia al desgaste. Algunos fabricantes utilizan materiales de aleación templada que alcanzan valores de dureza de alrededor de HRC 60-70 en la capa superficial de trabajo, lo que prolonga la vida útil entre sustituciones.
Los sistemas de sellado también merecen atención. Una disposición de sellado multietapa bien diseñada en el cilindro hidráulico evita fugas de aceite y mantiene la integridad de la presión durante miles de ciclos. Busque sellos que resistan el envejecimiento y la degradación por aceite; son elementos consumibles, y una sustitución más sencilla implica menos tiempo de inactividad cuando se requiere mantenimiento.
Las superficies de asiento del molde (placas superior, intermedia e inferior) suelen diseñarse mediante software de modelado 3D y fundirse como unidades integrales de hierro dúctil. Este enfoque proporciona alta resistencia y tenacidad, con una resistencia a la tracción de aproximadamente 50 kgf/mm², lo cual es importante cuando se realizan ciclos de alta presión de forma continua.
Qué verificar antes de aceptar la entrega
Antes de firmar la documentación de aceptación, es razonable solicitar documentación que demuestre que la máquina ha pasado las pruebas de aceptación en fábrica. Los fabricantes de buena reputación suelen someter las máquinas a ciclos automatizados durante periodos prolongados antes del envío —algunos realizan pruebas continuas de 72 horas—, para que pueda verificar que el sistema hidráulico mantiene la presión, los elementos calefactores mantienen la temperatura y la lógica de control ejecuta las secuencias correctamente.
Pregunte por los términos de la garantía y la disponibilidad de piezas de repuesto. Una garantía de un año para la máquina completa es estándar, aunque algunos fabricantes de componentes pueden ofrecer cobertura ampliada. Solicite una lista de piezas de repuesto con los intervalos de sustitución recomendados para poder planificar los presupuestos de mantenimiento en consecuencia. La mayoría de los proveedores incluye un kit estándar de piezas de repuesto con la entrega de cada máquina.
Consejos prácticos para el proceso de compra
Obtenga especificaciones claras sobre los plazos de entrega. Las configuraciones estándar suelen enviarse en un plazo de 10 a 30 días, pero las opciones personalizadas pueden prolongar ese plazo. Tenga en cuenta el tiempo de instalación y puesta en marcha: algunos fabricantes proporcionan asistencia técnica in situ para la instalación y la capacitación de los trabajadores, lo que puede reducir significativamente el plazo de puesta en funcionamiento.
Solicite los requisitos eléctricos y de servicios detallados antes de comenzar la preparación de sus instalaciones. Las especificaciones de alimentación eléctrica, los requisitos de carga del suelo y las necesidades de agua de refrigeración deben confirmarse con antelación para evitar retrasos una vez que llegue la máquina.
Por último, solicite referencias de clientes existentes que operen máquinas de tamaños similares. Los comentarios reales sobre tiempo de funcionamiento, frecuencia de mantenimiento y soporte posventa suelen revelar más que las fichas de especificaciones por sí solas. Cuando realiza una inversión en equipos para varios años, escuchar a quienes operan la máquina cada día es invaluable.
Este artículo tiene como objetivo proporcionar orientación general a los profesionales de compras que evalúan equipos de moldeo de caucho. Las configuraciones y capacidades específicas de las máquinas deben analizarse directamente con los fabricantes para garantizar su adecuación a los requisitos de su aplicación particular.
noticias
deja tu mensaje
